逐绿向新链动未来|从一滴油到一座智能工厂,良友集团的向新之路
大众报业·齐鲁壹点 2026-09-22 17:07:52
传统食品企业,如何向新向高攀登?位于济宁的山东良友工贸集团股份有限公司(以下简称良友集团),用一组组跃动的数据,给出了答案。
质量追溯从20小时缩短至8分钟,柔性产线换产从90分钟压缩至15分钟,年灌装能力从12万吨跃升至45万吨……今年,良友集团获评2026年山东省先进级智能工厂,上半年营业收入达11亿元,同比增长60%,核心玉米胚芽日加工能力从1000吨提升至1300吨。一个传统粮油企业,正以数字化、智能化、科技创新重塑基因。
数字工厂“智”变
年灌装能力提升近4倍
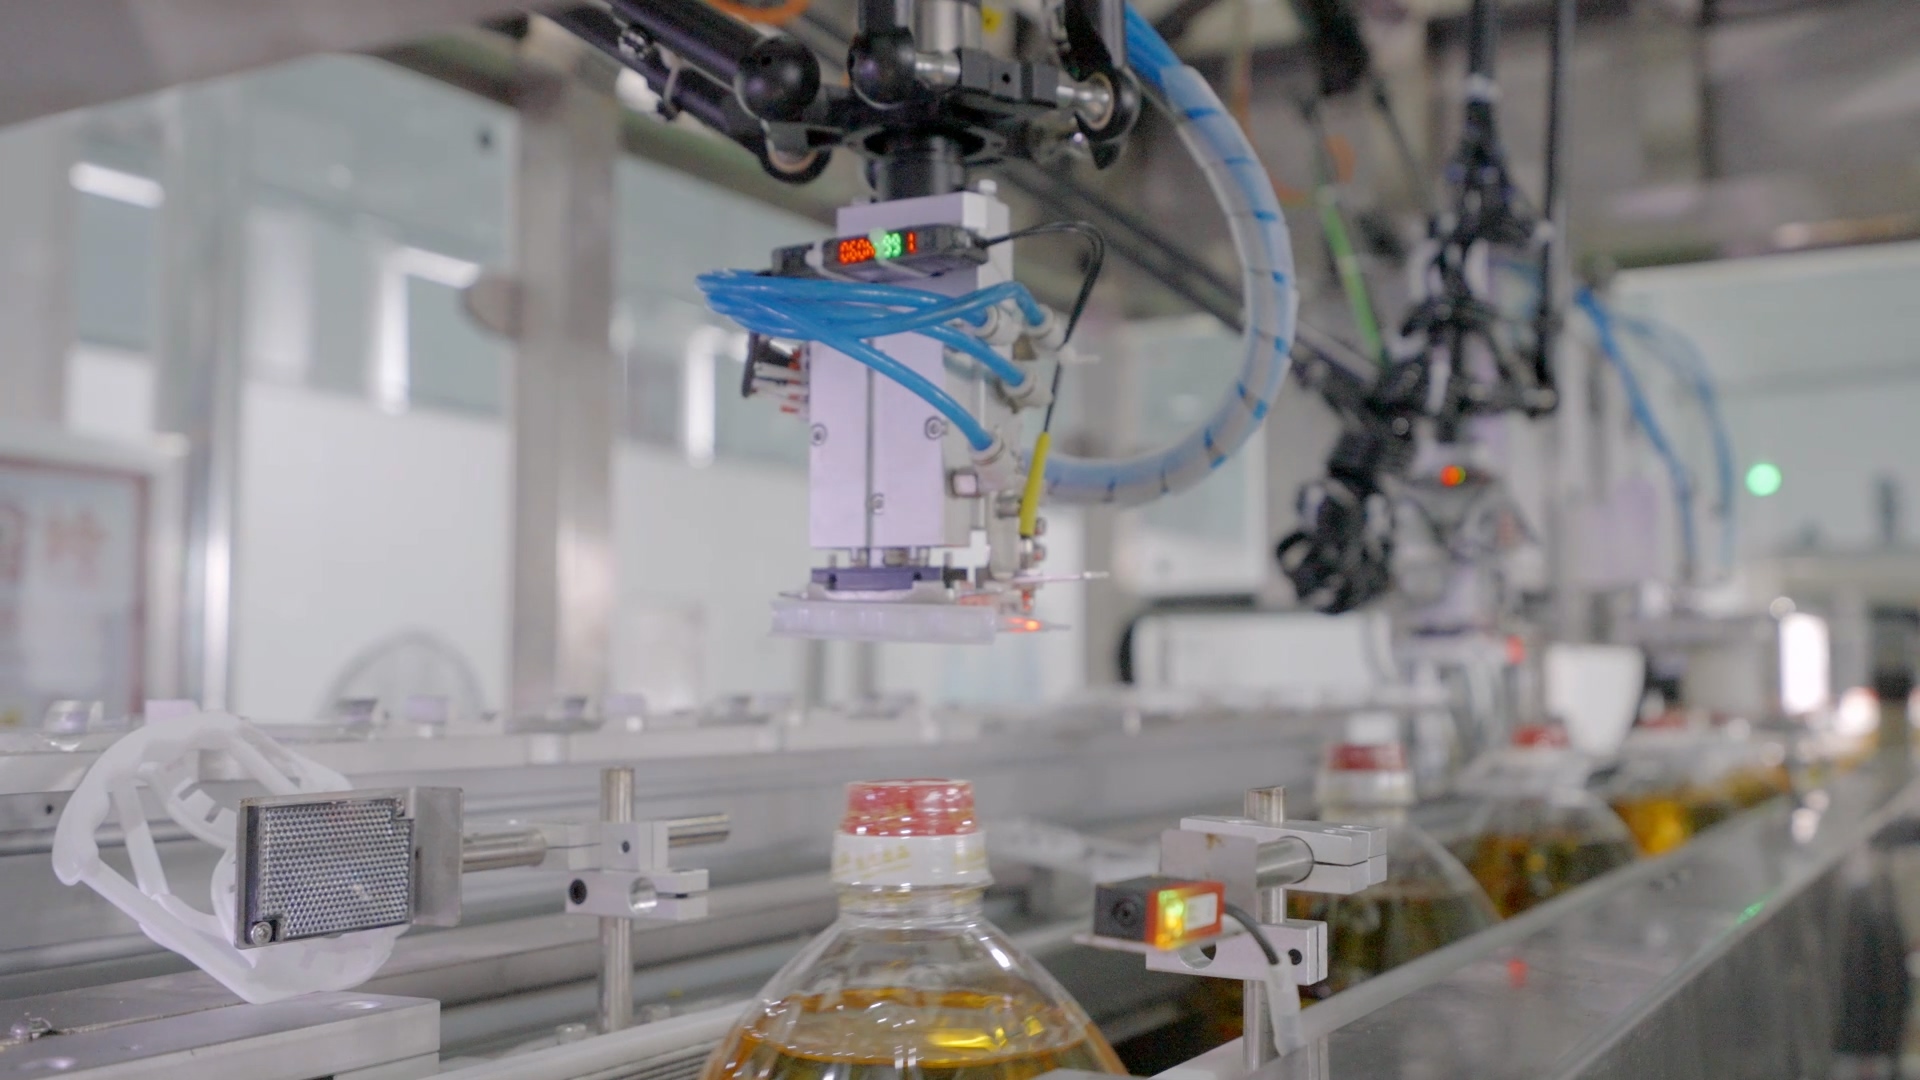
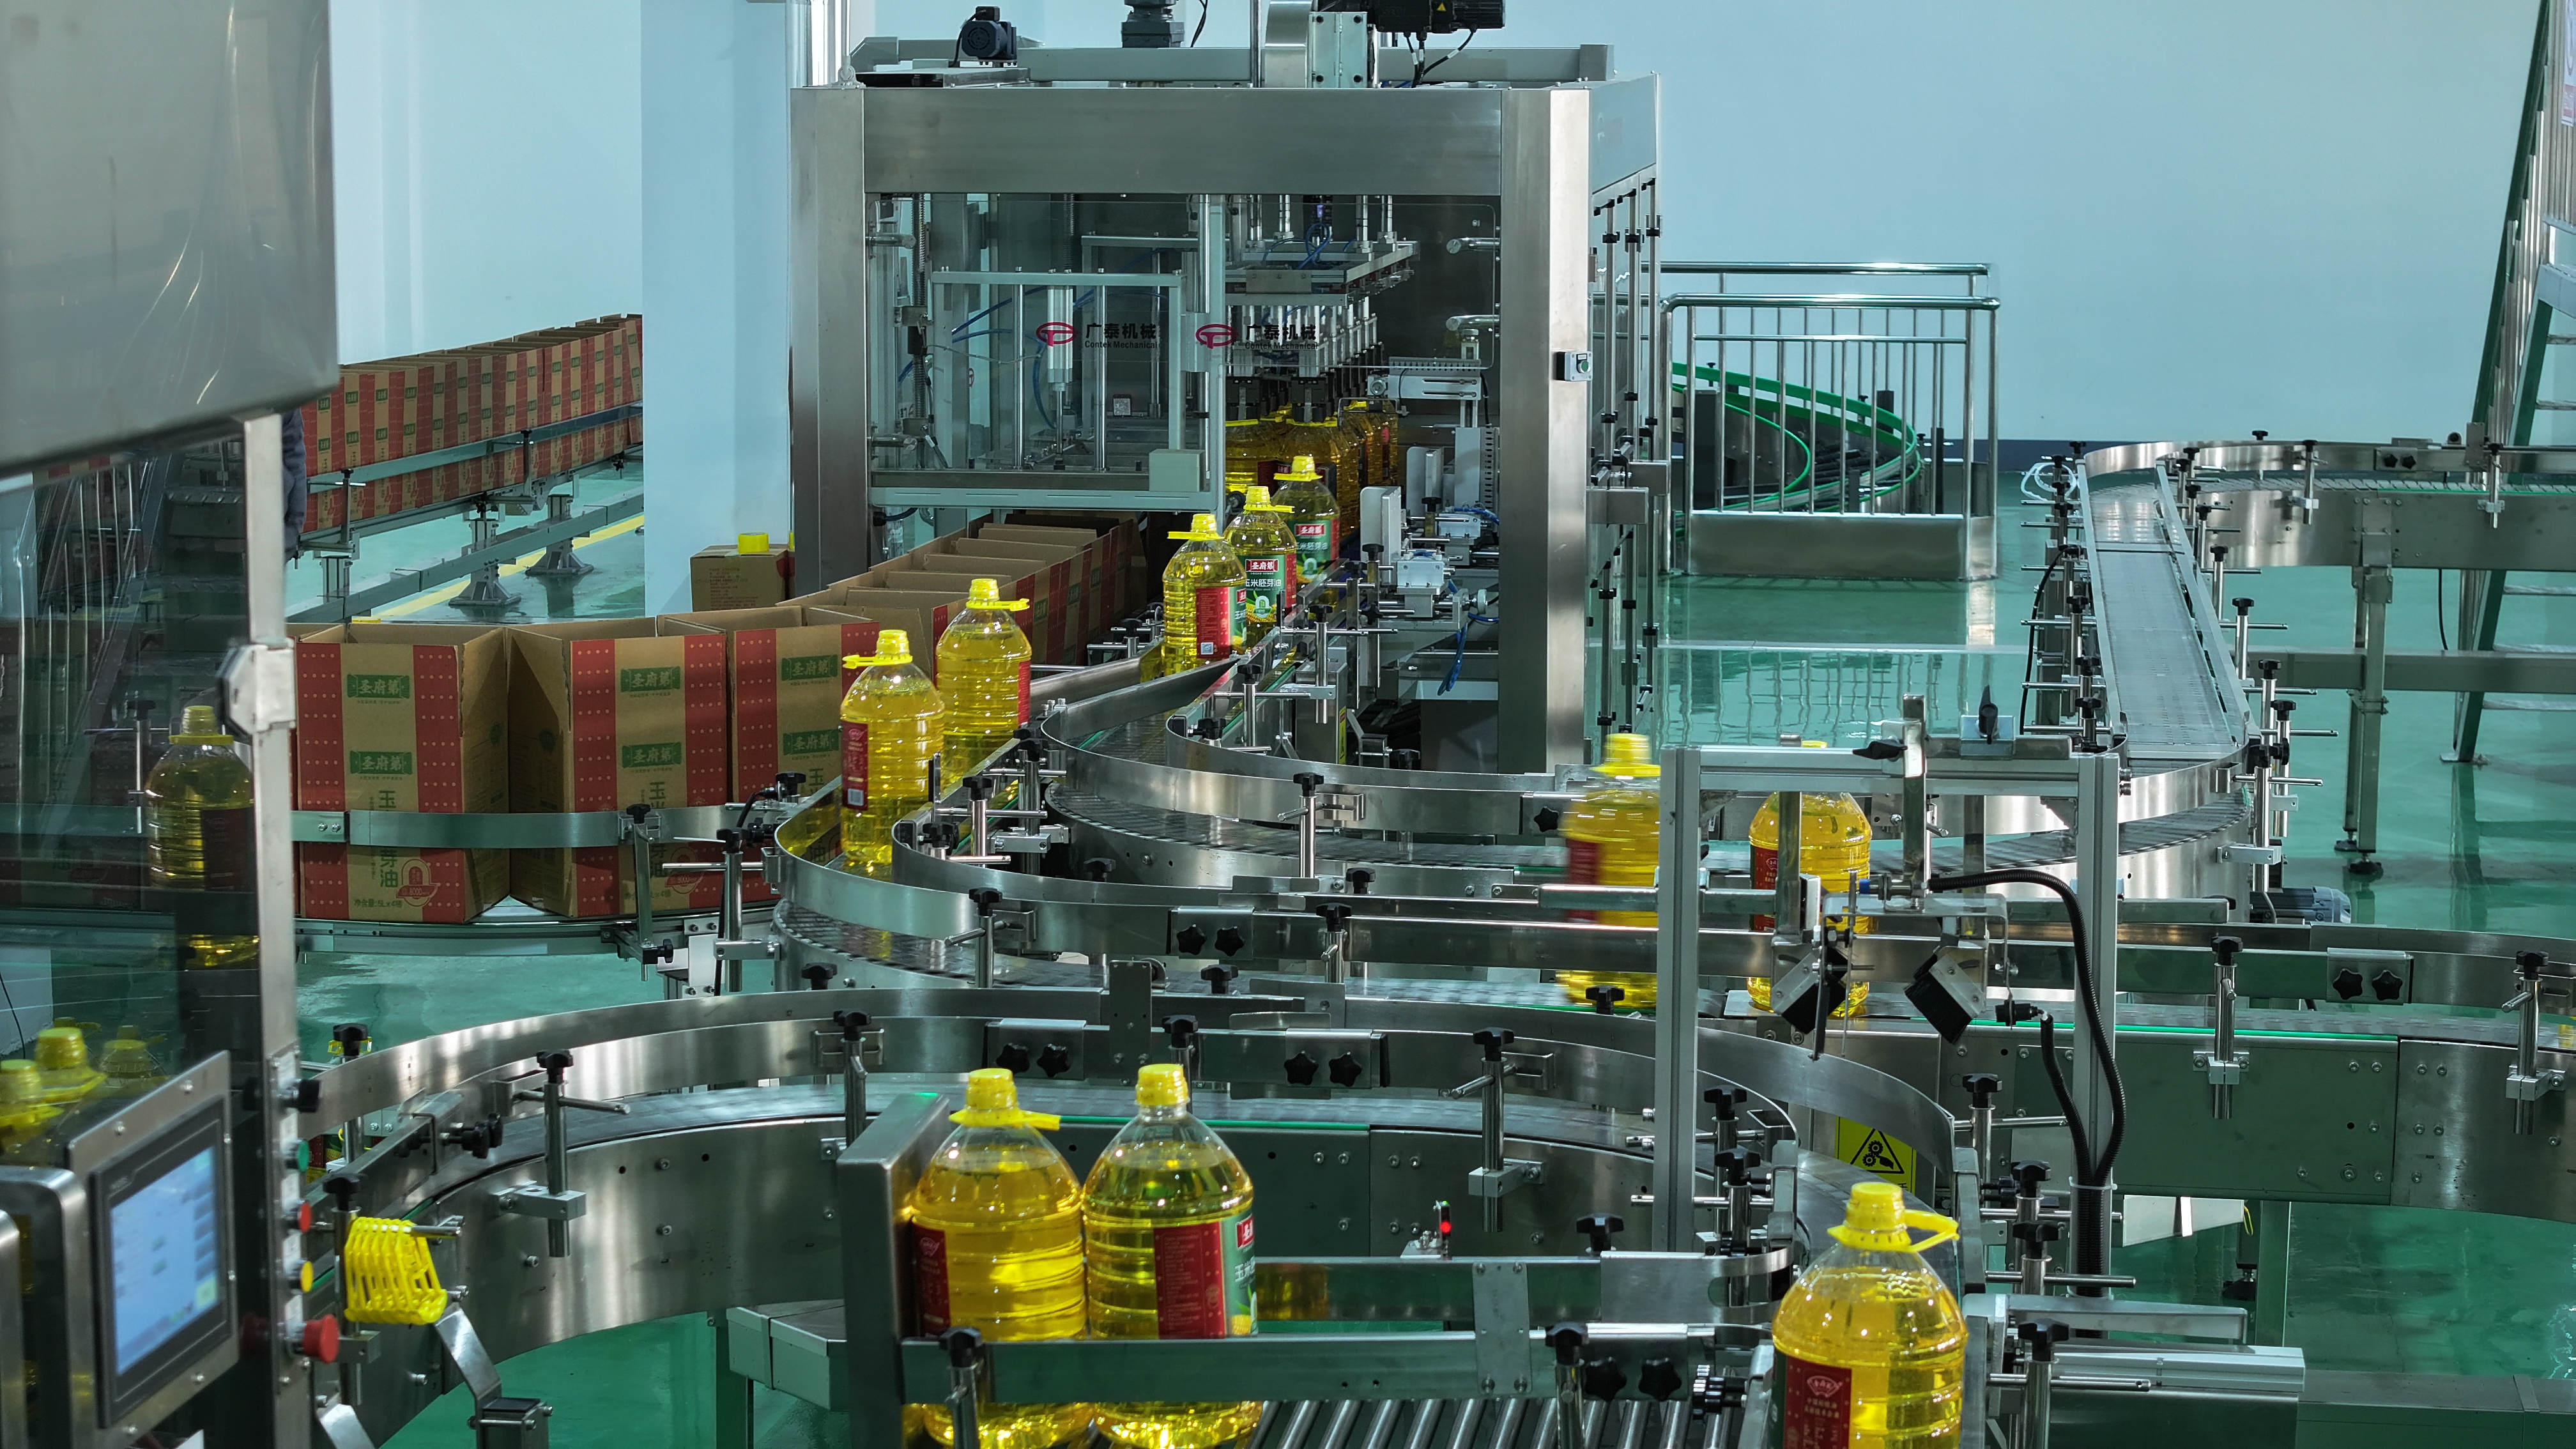
9月21日,走进位于曲阜的良友集团智能化生产车间,干净规整的智能产线高速运转,吹瓶、灌装、贴标、质检、码垛全流程无人作业,一瓶瓶“圣府第”玉米胚芽油经由智能流水线有序下线,全程自动化、可视化、可追溯生产场景,打破了大众对传统粮油企业固有印象。
“目前,车间搭载500余组智能传感终端、12套AI视觉检测设备,建成了全真数字孪生工厂,彻底重构了传统生产模式。”山东良友工贸集团股份有限公司行政主管徐猛介绍,数字化改革为企业带来实打实的提质增效。改造后,企业产线调试周期缩短45%,工艺试错成本降低80%。关键设备数控化率提升至90%、设备联网率达80%,生产线整体生产效率提升233.33%,数智化转型成效凸显。
提速同时,品质管控也更严。“产品线上,我们设有18道智能质量防线实现毫秒级缺陷检测,成品合格率稳定在99.98%。”徐猛坦言,依托“一瓶一码”全链条追溯体系,产品从原料入库、生产加工到终端出库全程留痕,质量问题追溯时长从20小时缩短至8分钟。
而作为传统食品企业,为何愿意与“数字化”携手?谈及数字化改造的初衷,徐猛坦言,不仅是企业转型的重要战略目标,更是想要在行业大浪淘沙之下,破局突围、夯实根基的抓手。为破解传统粮油加工粗放式发展、人工依赖度高、生产效能偏低的行业痛点,良友集团主动求变,于2024年启动数字化升级规划,2025年11月底全面完成改造落地。
此次改造,企业全方位搭建智能化生产体系,打造11大智能化应用场景,构建起从原料入库、智能精炼、无菌灌装、AI质检、智能仓储到设备预测性维护的全闭环数字生产体系。仅柔性产线换产时间从90分钟压缩至15分钟,可快速响应个性化、小批量定制订单,3天即可完成头部企业订单交付,市场适配性大幅提升。
同时,智能化运维让设备故障率下降45%,原料损耗率从8%降至3%以下,整体运营成本下降11.8%,真正实现了提质、增效、降本、创优多重成效,让传统粮油产业焕发全新活力。
如今,良友集团通过全方位数字化、智能化转型,实现了质效双升、降本降耗的跨越式发展,年灌装能力从12万吨跃升至45万吨,玉米胚芽日加工1000吨提升至1300吨,产能规模位居玉米胚芽油加工行业第一方阵。
创新赋能“榨”出效益
每百吨毛油多出3吨的经济账
科技创新是企业行稳致远的核心动力,也是传统企业转型升级的底气所在。
在良友集团,科技创新的分量,落在科研投入上,也落在产线上每一滴油的变化里。
“我们每年科研投入占企业营收的4.1%。”徐猛介绍,良友集团深耕产学研协同创新,联合中国农业大学、江南大学等多所高校搭建数字化研发平台,攻关突破40余项玉米油核心加工新技术,自主研发的适度加工工艺、智能质控技术均达到行业领先水平。
其中,“适度加工”这一发明专利,已应用于企业生产线上。“2023年启动攻关,历时1年完成。”徐猛说,玉米毛油提纯过程中,传统工艺在去除杂质的同时,会造成大量维生素E流失。针对这一痛点,企业创新研发“适度加工”技术,精准优化提纯工艺,将玉米胚芽油中维生素E保留率从80%提升至90%,最大程度锁住产品天然营养。
工艺革新同步带动原料利用率大幅提升。数据显示,传统工艺每百吨玉米毛油可产出90吨成品油,依托新技术,如今每百吨毛油可产出93吨成品油,相当于多出了3吨油。
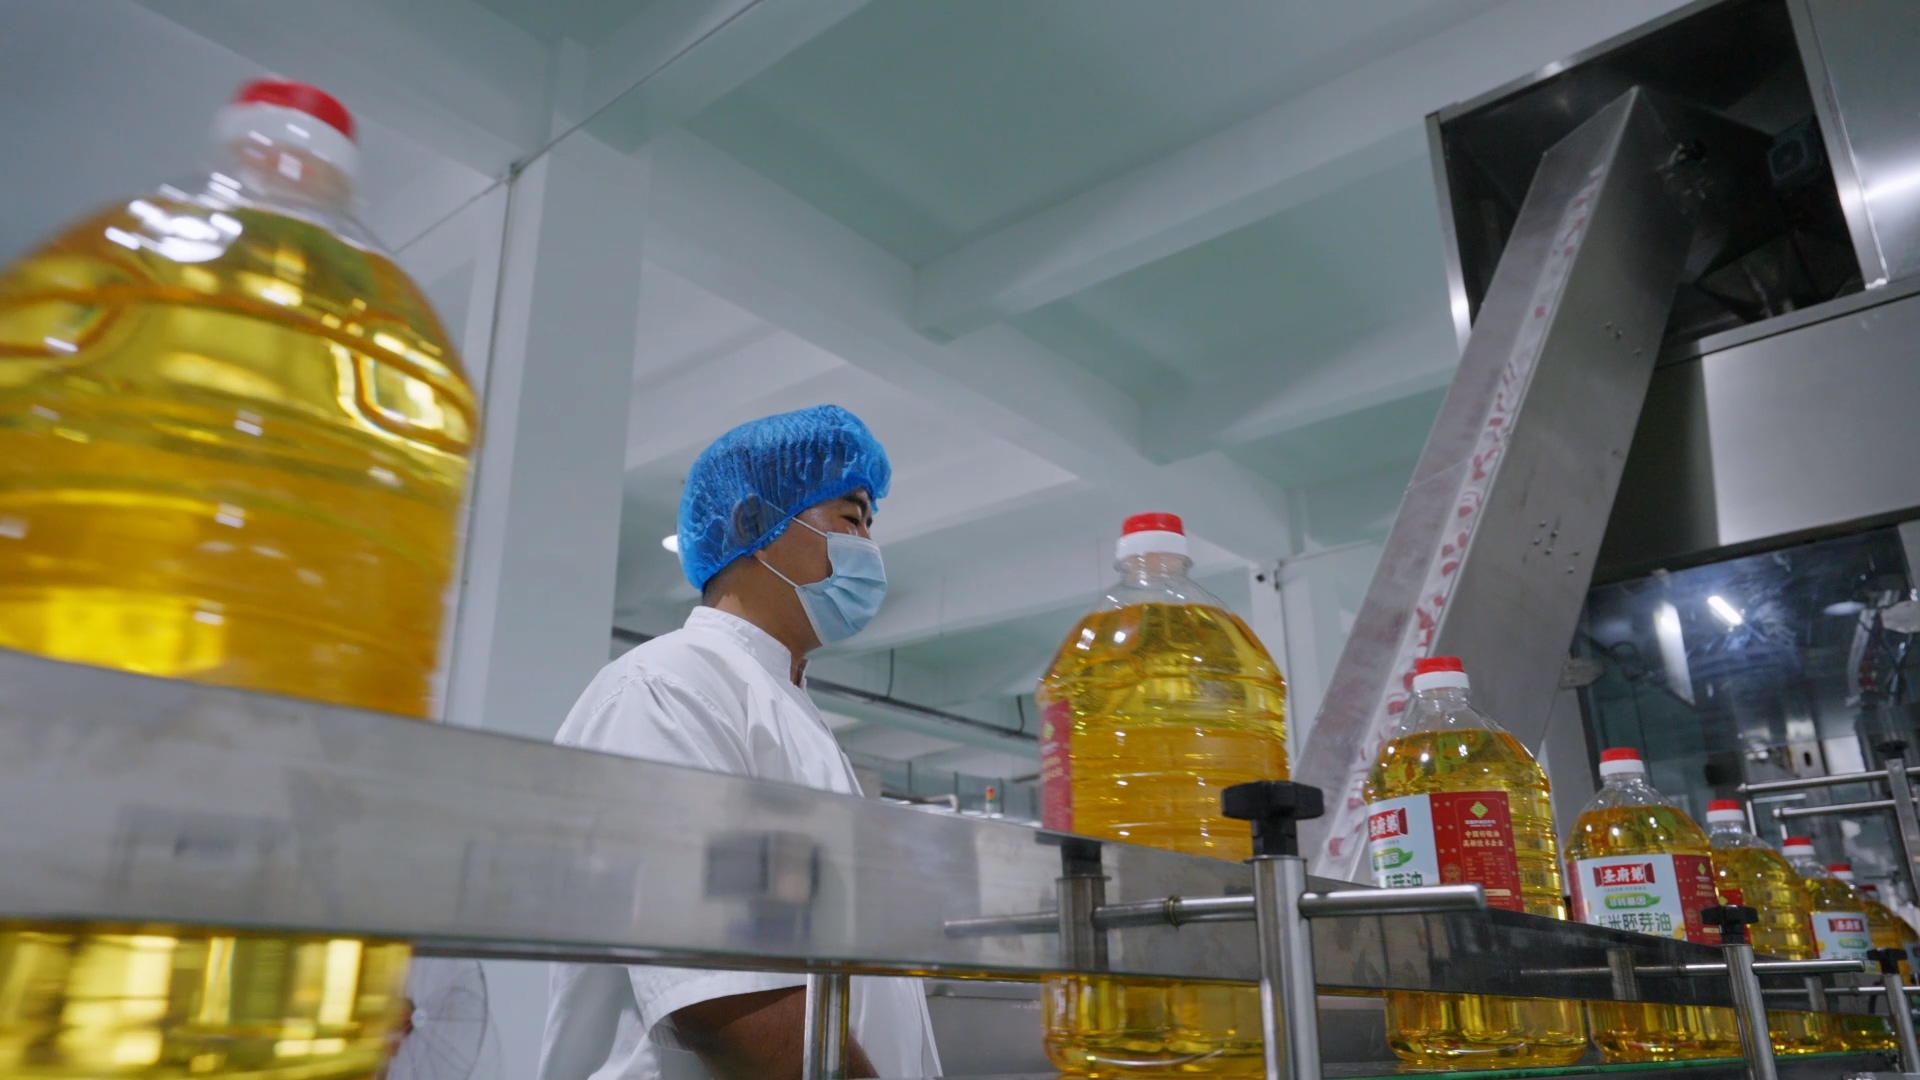
凭借技术创新与智能升级,企业核心产品“圣府第”玉米胚芽油斩获“中国好粮油”认证,合作覆盖中粮、益海嘉里等行业头部企业,产品辐射全国市场,持续擦亮“济宁制造”粮油品牌。其工厂更是获评2026年山东省先进级智能工厂,实现生产、品控、能耗、运维全链条数字化管控。
谈及未来发展,徐猛表示,下一步,企业将持续深耕玉米胚芽油全产业链升级,加大智能技术研发,丰富高端健康玉米胚芽油产品矩阵,全力打造全国玉米胚芽油智能制造标杆企业,为济宁高质量发展持续贡献良友力量。
大众新闻·齐鲁壹点 孔茜
责任编辑:李腾