AI+制造一线观察|从一座智能工厂,到一条智能产业链 走进齐都药业国家卓越级智能工厂
大众新闻·鲁中晨报 宋明君 2026-11-19 14:12:14原创
近期,工业和信息化部公布2026年度卓越级智能工厂名单,淄博市2家企业成功入选,入选数量位列全省第三。
而在此前,山东齐都药业有限公司“药物制剂全流程数智化协同智能工厂”入选2025年度卓越级智能工厂名单,成为淄博市首家国家卓越级智能工厂。入选一年来,齐都药业并未停止智能化建设。
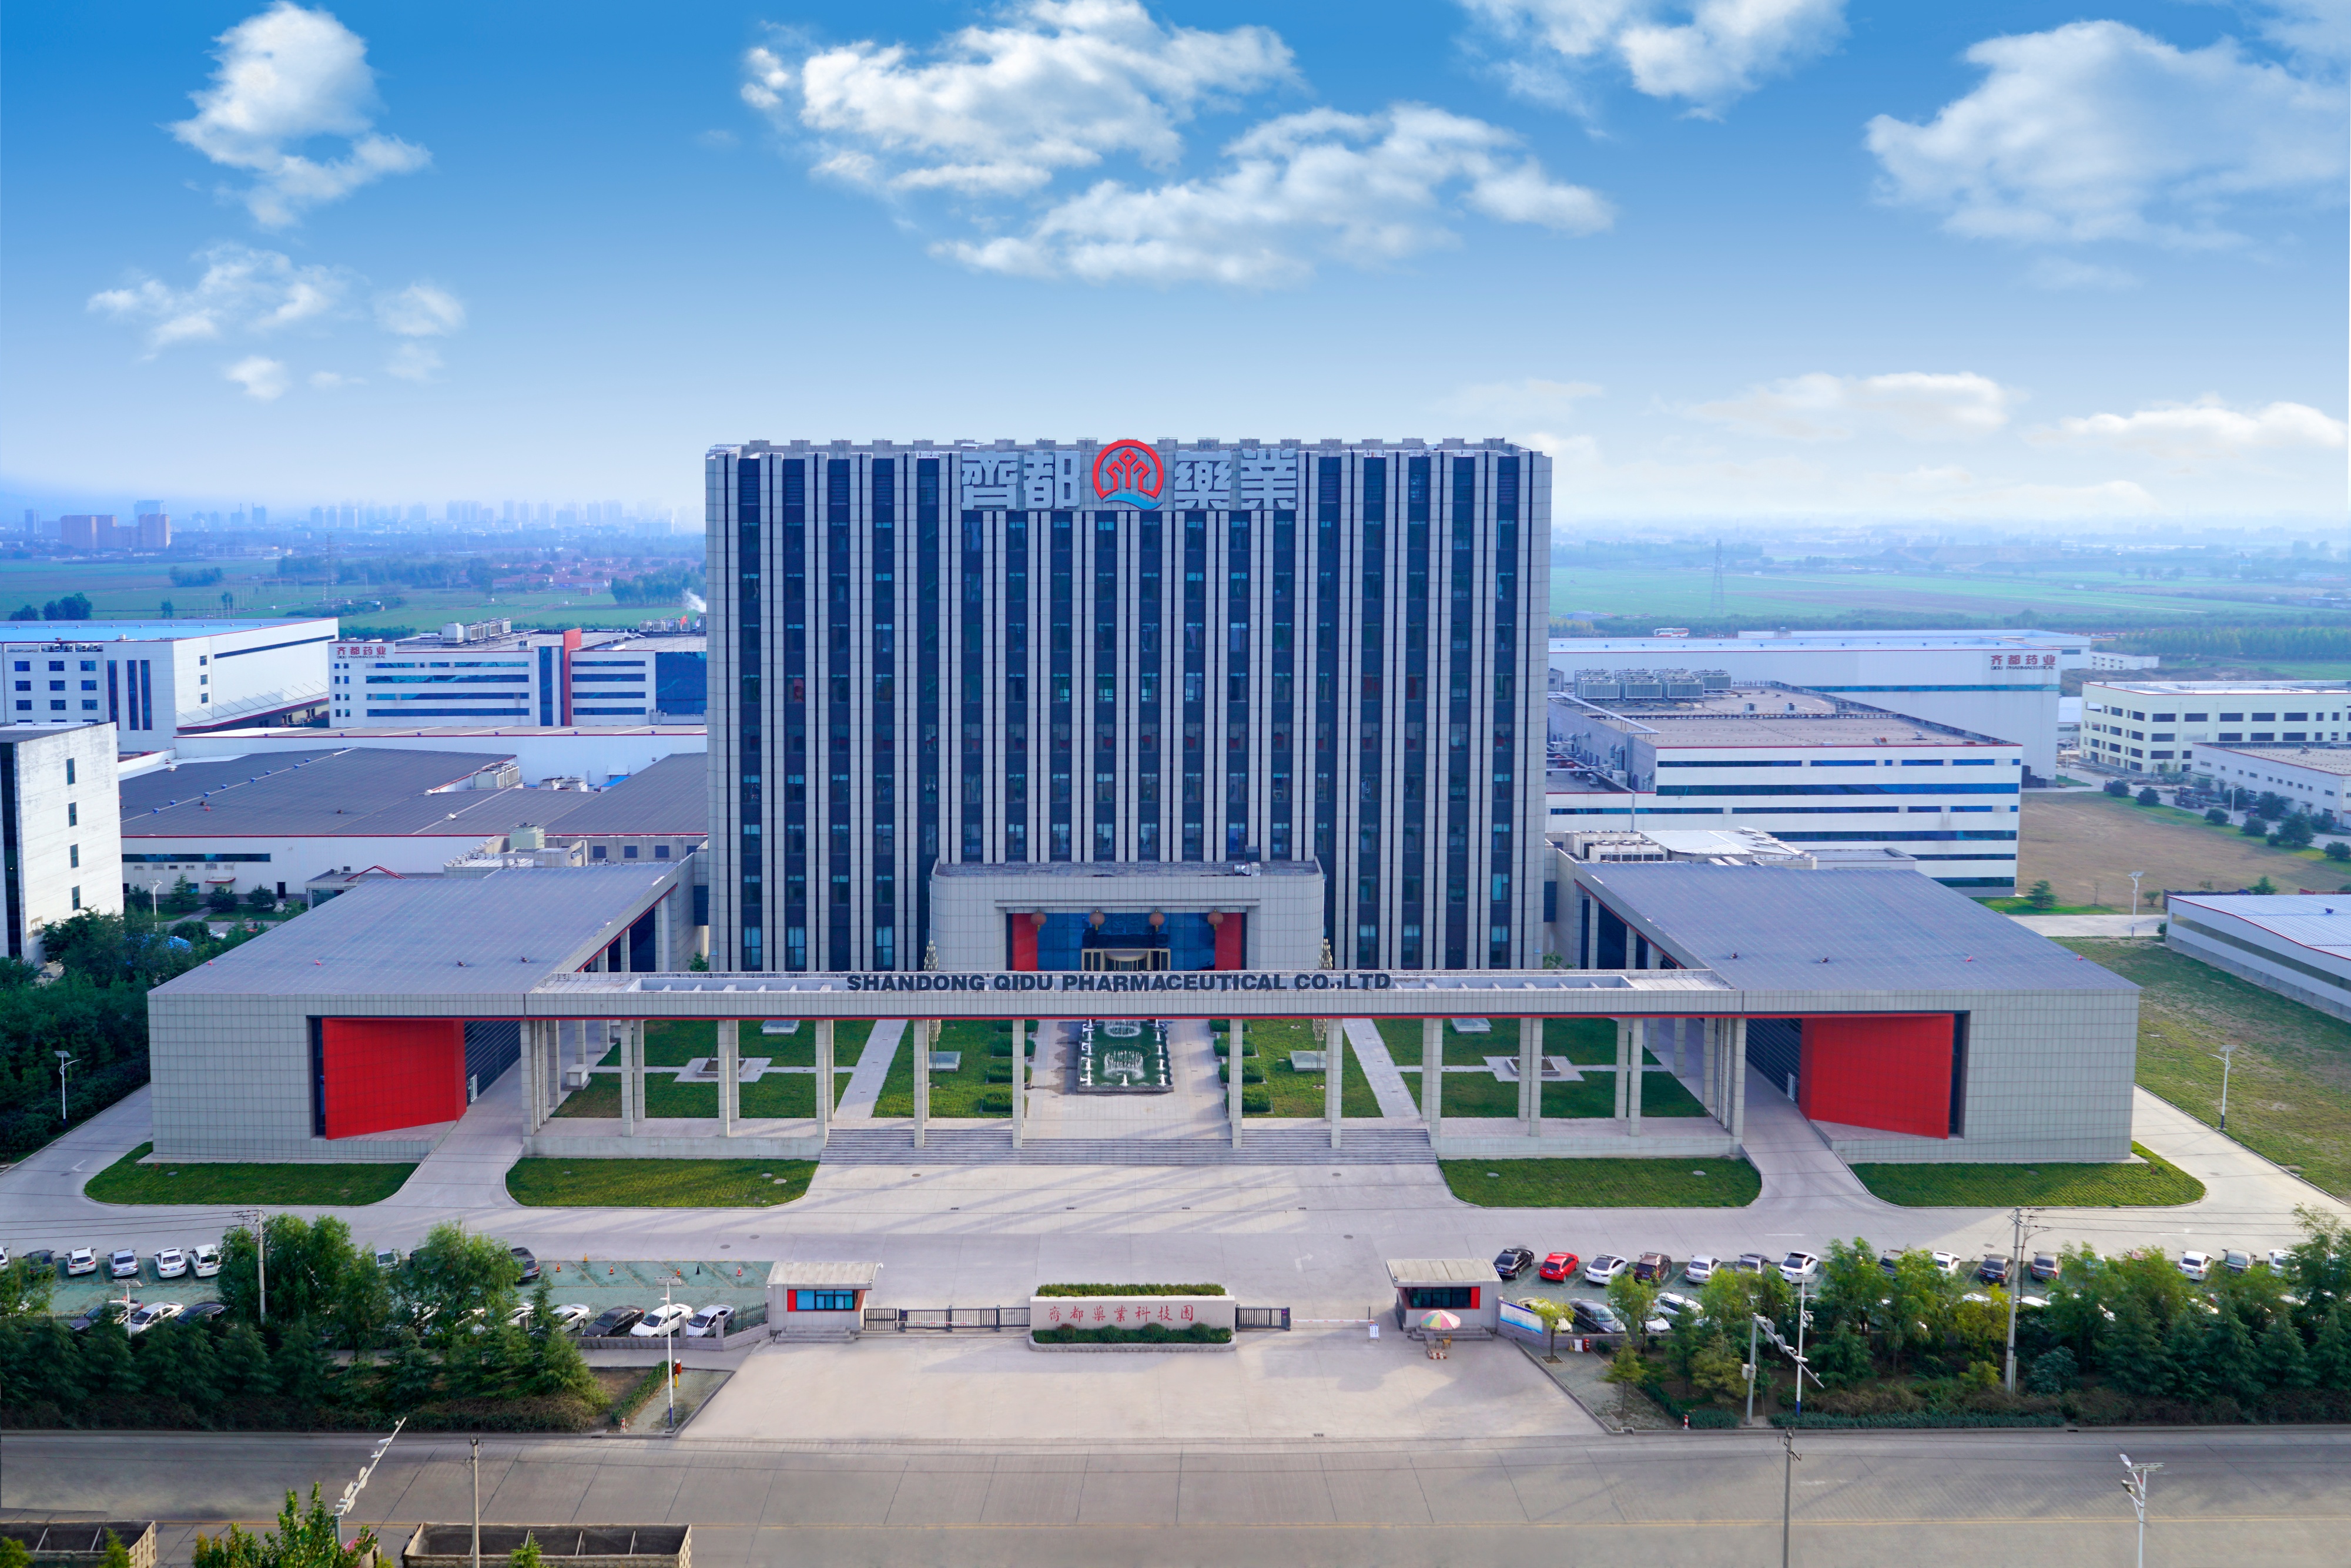 记者实地探访齐都药业
2026年11月9日,记者实地探访齐都药业。
逼近“黑灯”
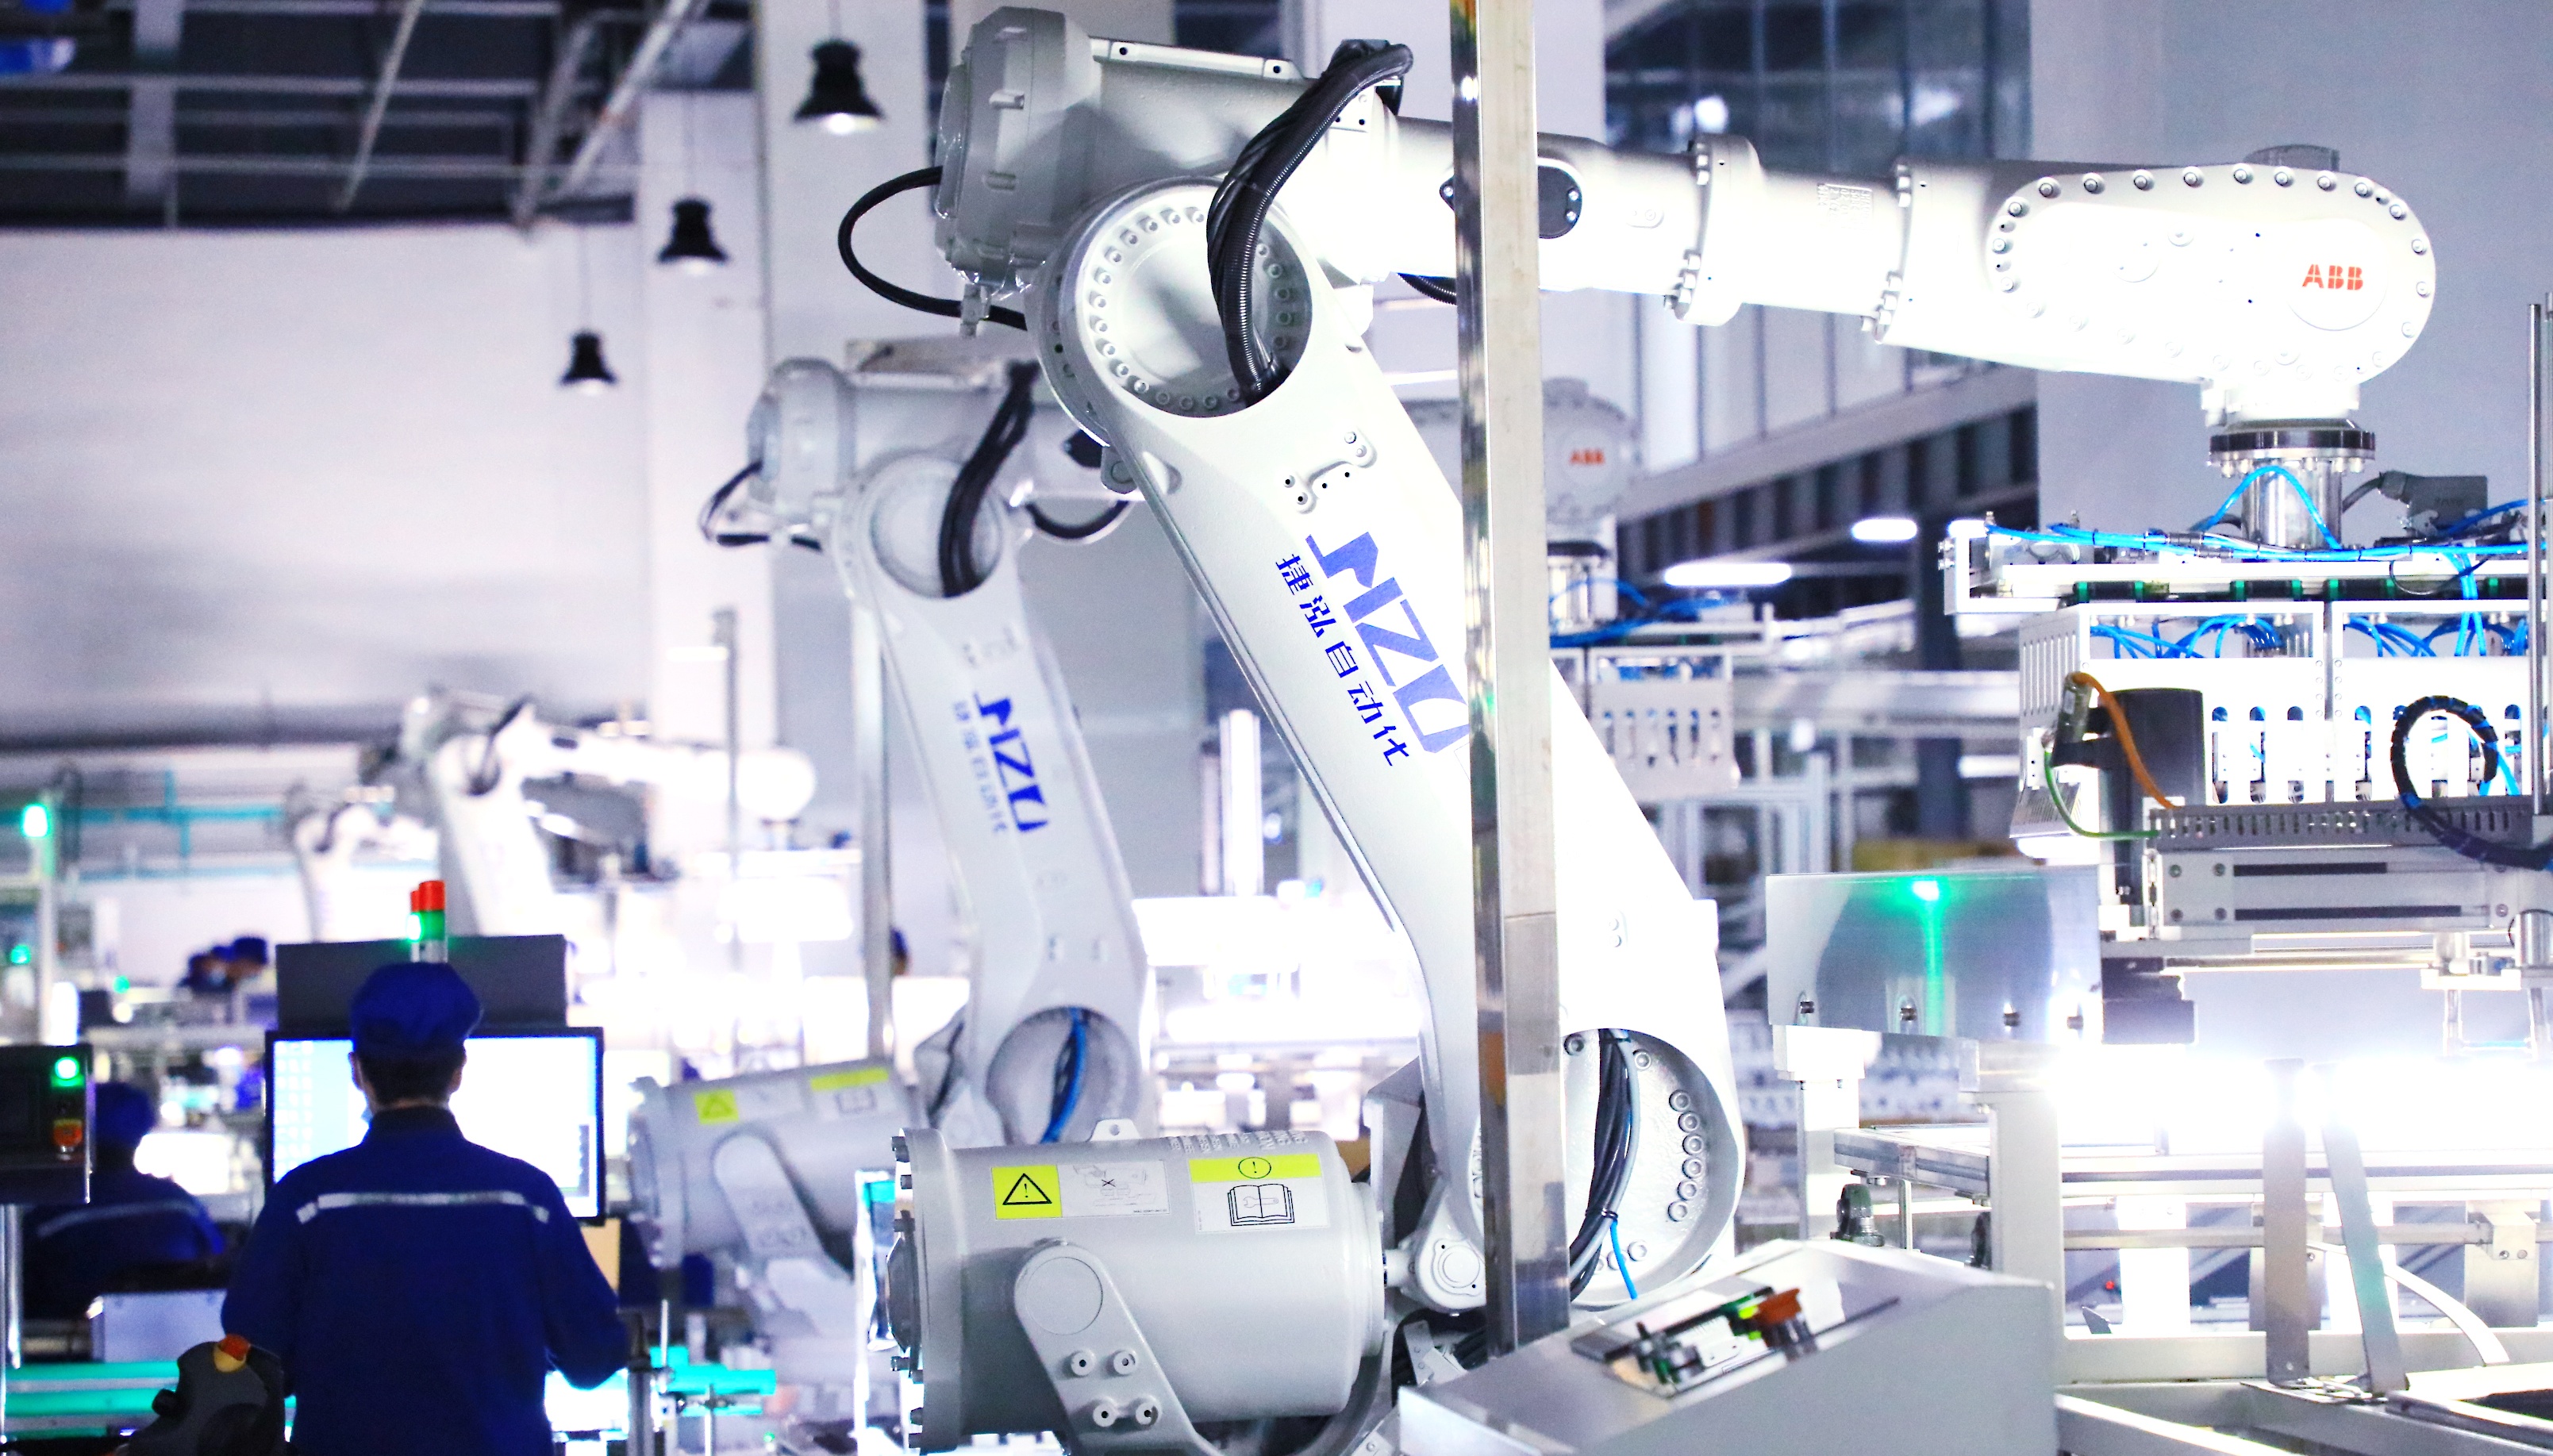
走进齐都药业年产10亿瓶袋大容量注射剂智能生产车间,最先感受到的便是“丝滑”:机械臂精准抓取、传送带平稳流转、包材车间有条不紊,一袋袋规格不一的注射剂“丝滑”下线,整条产线几乎没有多余的停顿与等待。
“依托全流程数智化协同智能工厂建设,我们实现了企业全要素、全过程互联互通和一体化协同,设备数控化率达98%,联网率达95%,可以自动化运行的工序达80%。”工作人员介绍,近年来,齐都药业智能工厂人均产能提升2.9倍、生产速度提升3倍、生产成本降低25%、综合能耗降低30%。
 高度自动化,也让质检走向新高度
。
过去药品灯检、灌封检查主要靠人眼看、人工判断,时间长了容易疲劳,微小异物、划痕、裂纹、封盖虚焊这些缺陷,靠人工很难做到100%稳定识别。
“如今,我们设置了在线质量监测点,相当于给生产线装上了‘电子眼’。”工作人员介绍,智能灯检用机器视觉识别划痕、裂纹,再用药液异物目标检测算法快速判断药液里有没有异物、是什么类别;灌封环节采用机器视觉和预设算法,对封盖虚焊、焊接异常进行100%在线检测。
结果显示,在智能“火眼金睛”辅助下,检测效率提高138%,产品合格率达到99.5%以上。齐都药业还率先在行业内推行药品生产电子批记录,实现药品生产全生命周期数据不可篡改、可靠追溯。
从投料、配液、灌装到灯检、包装,齐都药业智能工厂主要生产工序已具备“黑灯工厂”运行条件。但出于医药生产安全、质量追溯和异常处置的需要,企业仍保留技术人员现场巡检和安全保障。
孪生“大脑”
AI火眼金睛识别缺陷、智慧立体库吞吐百万件药品、169台机器人协同作业——是什么,支撑起了这座卓越级智能工厂?
“智能工厂建设是计算机、自动化、电气工程、工艺技术等多学科交叉融合的系统工程。”齐都药业信息技术总监王宪鹏告诉记者,对医药企业而言,智能工厂建设一个非常关键的难点,是如何做好科学、高效的生产工艺规划设计。“我们引入虚拟仿真技术来提升工艺设计效率、确保工艺规划科学性。”
在智能制造数字孪生管控中心,1∶1映射物理工厂的三维可视化模型,让实时生产状态通过一块块大屏就能随时查看。
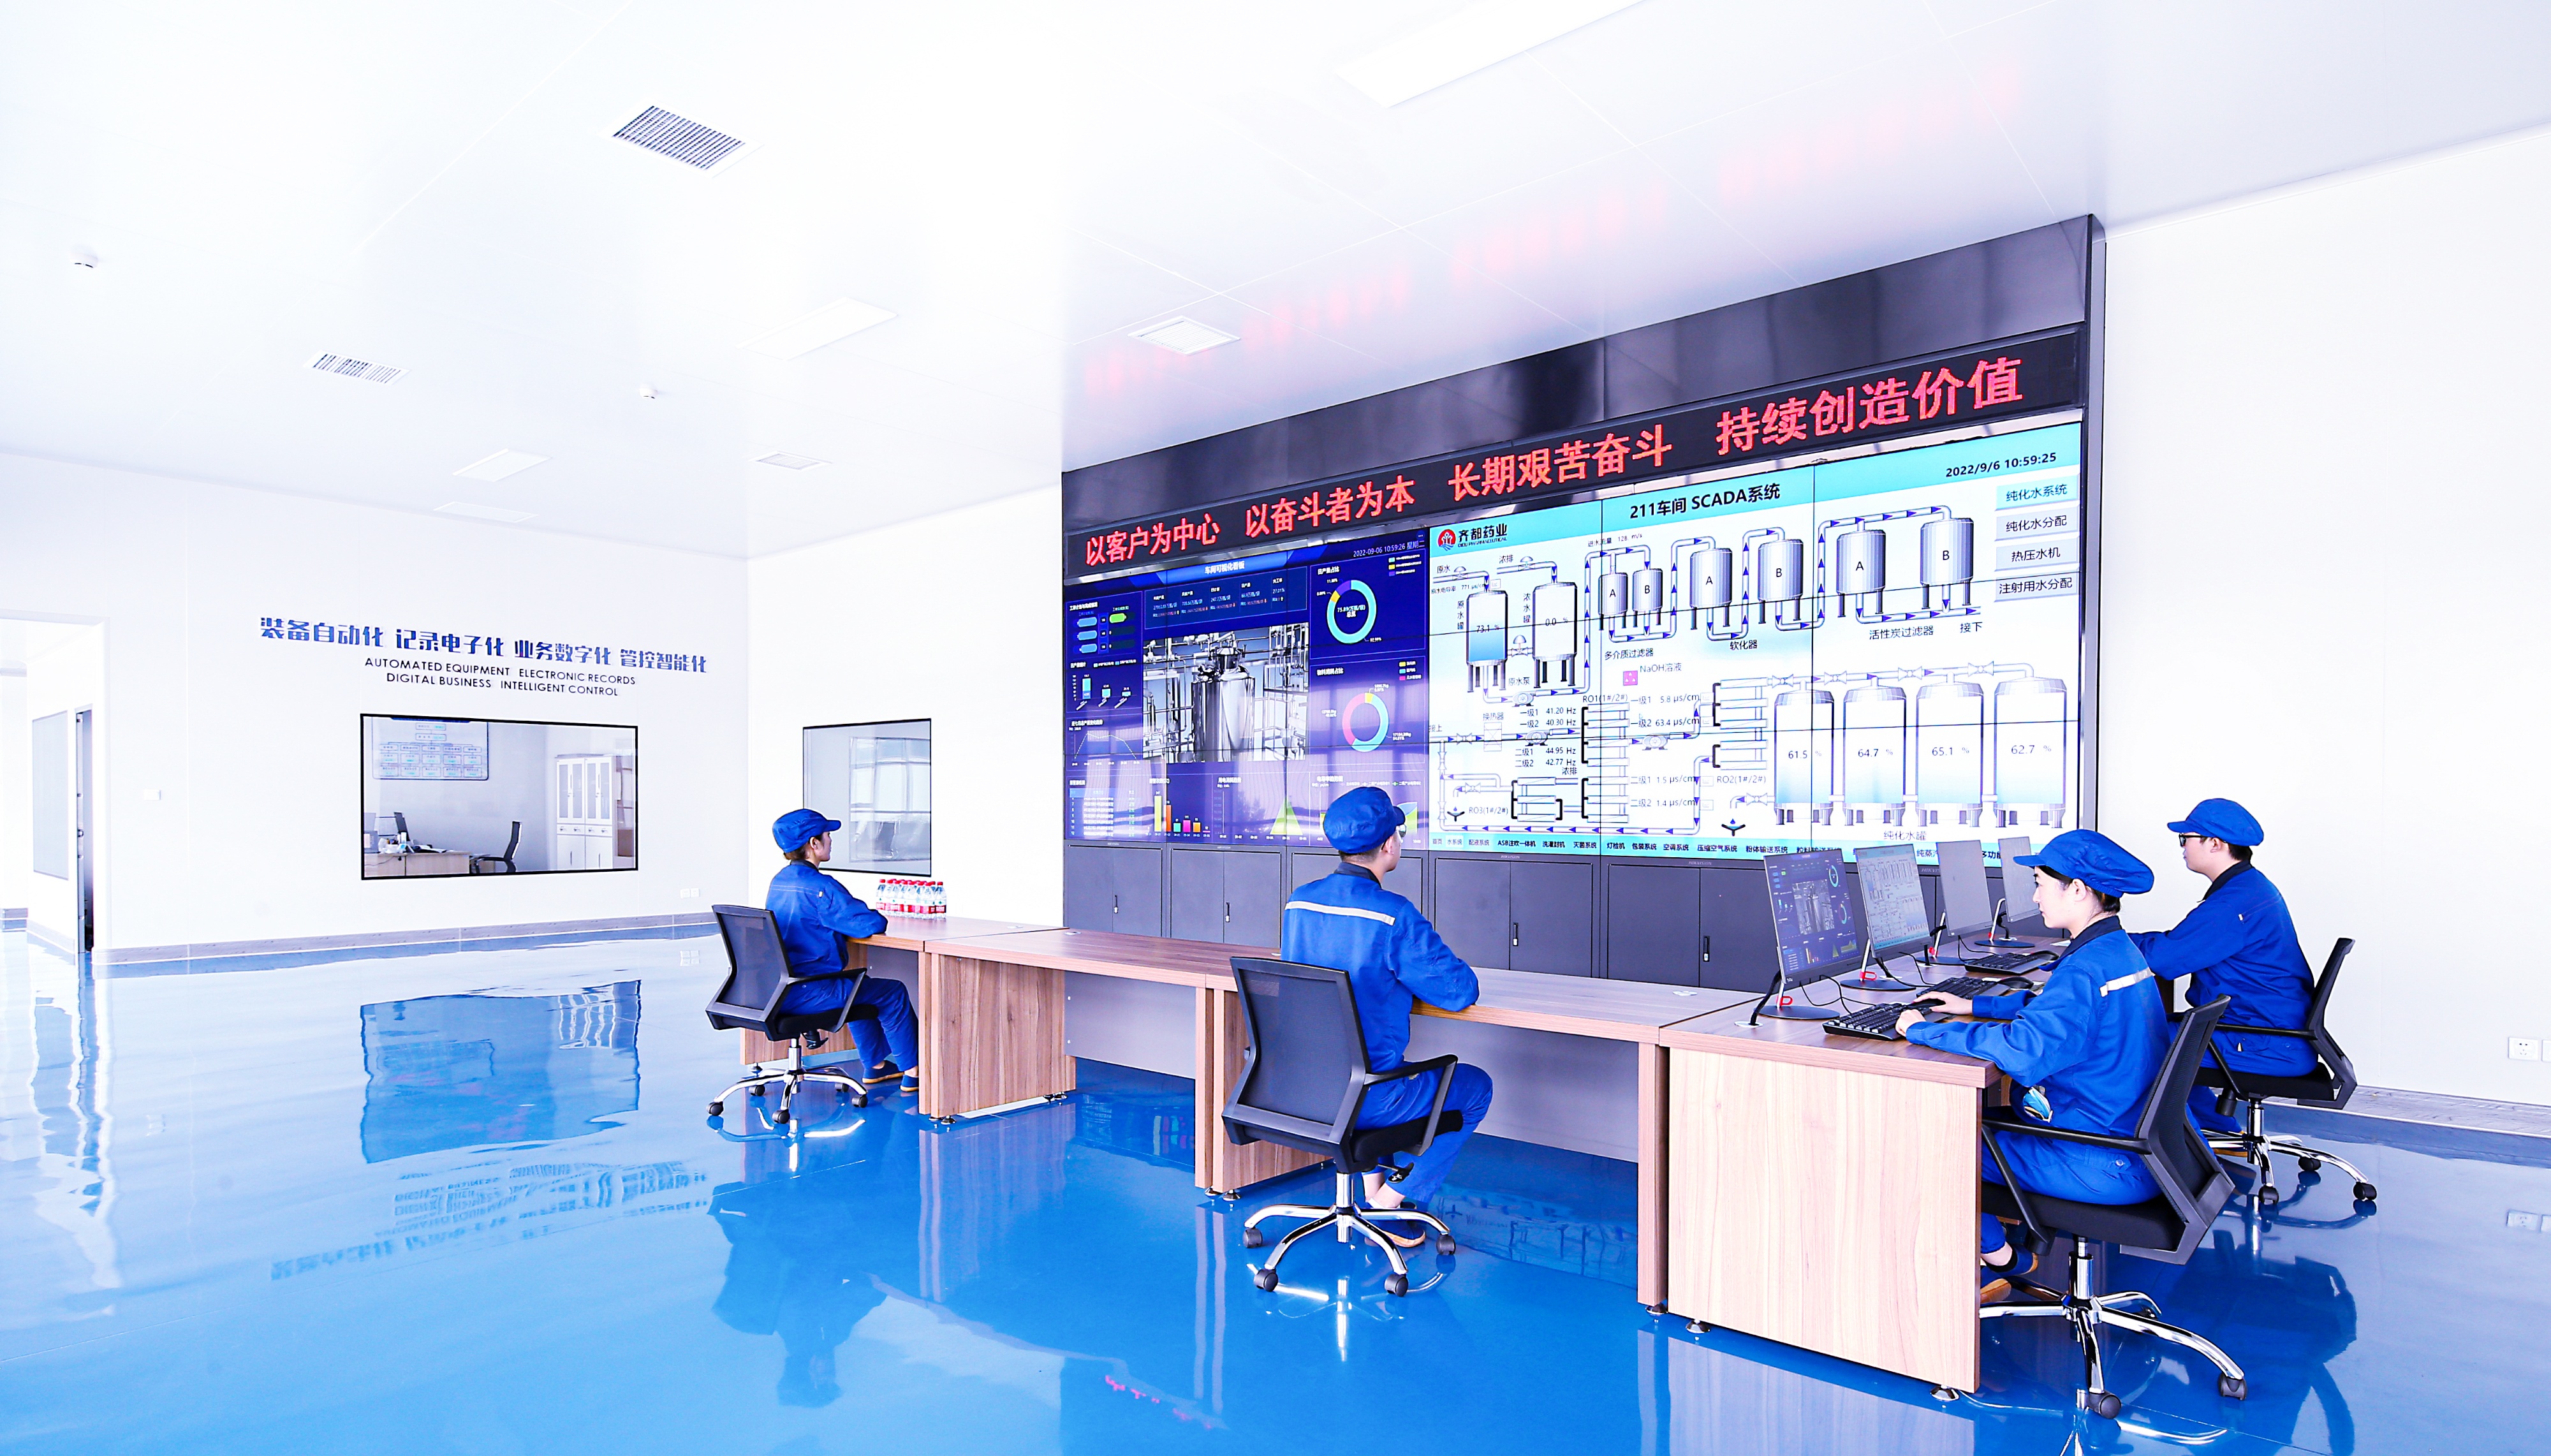 年产10亿瓶袋大型注射剂智能生产车间MES大厅
“目前,数字孪生运营平台主要的应用是通过数据实时同步功能,支撑生产过程可视化管控,辅助生产异常快速决策和科学处置。”王宪鹏介绍,企业先把设备、产线、车间全景搬进电脑,形成1∶1映射物理工厂的三维可视化模型,为改善其对应的物理实体性能和运行绩效奠定基础。再采用工业数据集成与标识解析技术统一数据格式,通过SCADA(数据采集与监视控制系统)完成800余台异构设备、20条产线集成,实现4个生产车间的数据链纵向贯通。
“比如灭菌工艺中水浴灭菌器提升温度均匀性难度大,我们运用仿真与虚拟测试技术,对产品灭菌加热控制过程进行仿真分析,持续优化喷淋结构与产品摆放方式,最终将水浴灭菌器温度均匀性从±1.0℃提升至±0.7℃。”王宪鹏说,这些工作为后续智能装备集成、数据打通和稳定运行打下了基础。现在,齐都药业智能工厂生产数据采集实时率已提升至99%,生产异常动态优化率提高40%、设备综合效率提升15%。
智能产业链
卓越级智能工厂建设带来产能、质量、效率等全方位提升,对企业高质量生产运营的支撑效果是实实在在的:基础输液整体市场占有率超12%,左氧氟沙星氯化钠注射液、帕拉米韦氯化钠注射液等多款产品占有率位居前列;具备年产20亿瓶袋大容量注射剂、10亿支PP安瓿水针、100亿片粒口服制剂、5000吨特色原料药的规模化能力。
工作人员透露,因为大容量注射产品每天吞吐量非常大,目前在用的一座高33米、5万多个货位、存货容量200多万件的智能化立体库已经捉襟见肘了,“明年春天,我们计划再给药品建一座‘智能立体停车场’,即智能化立体库。”
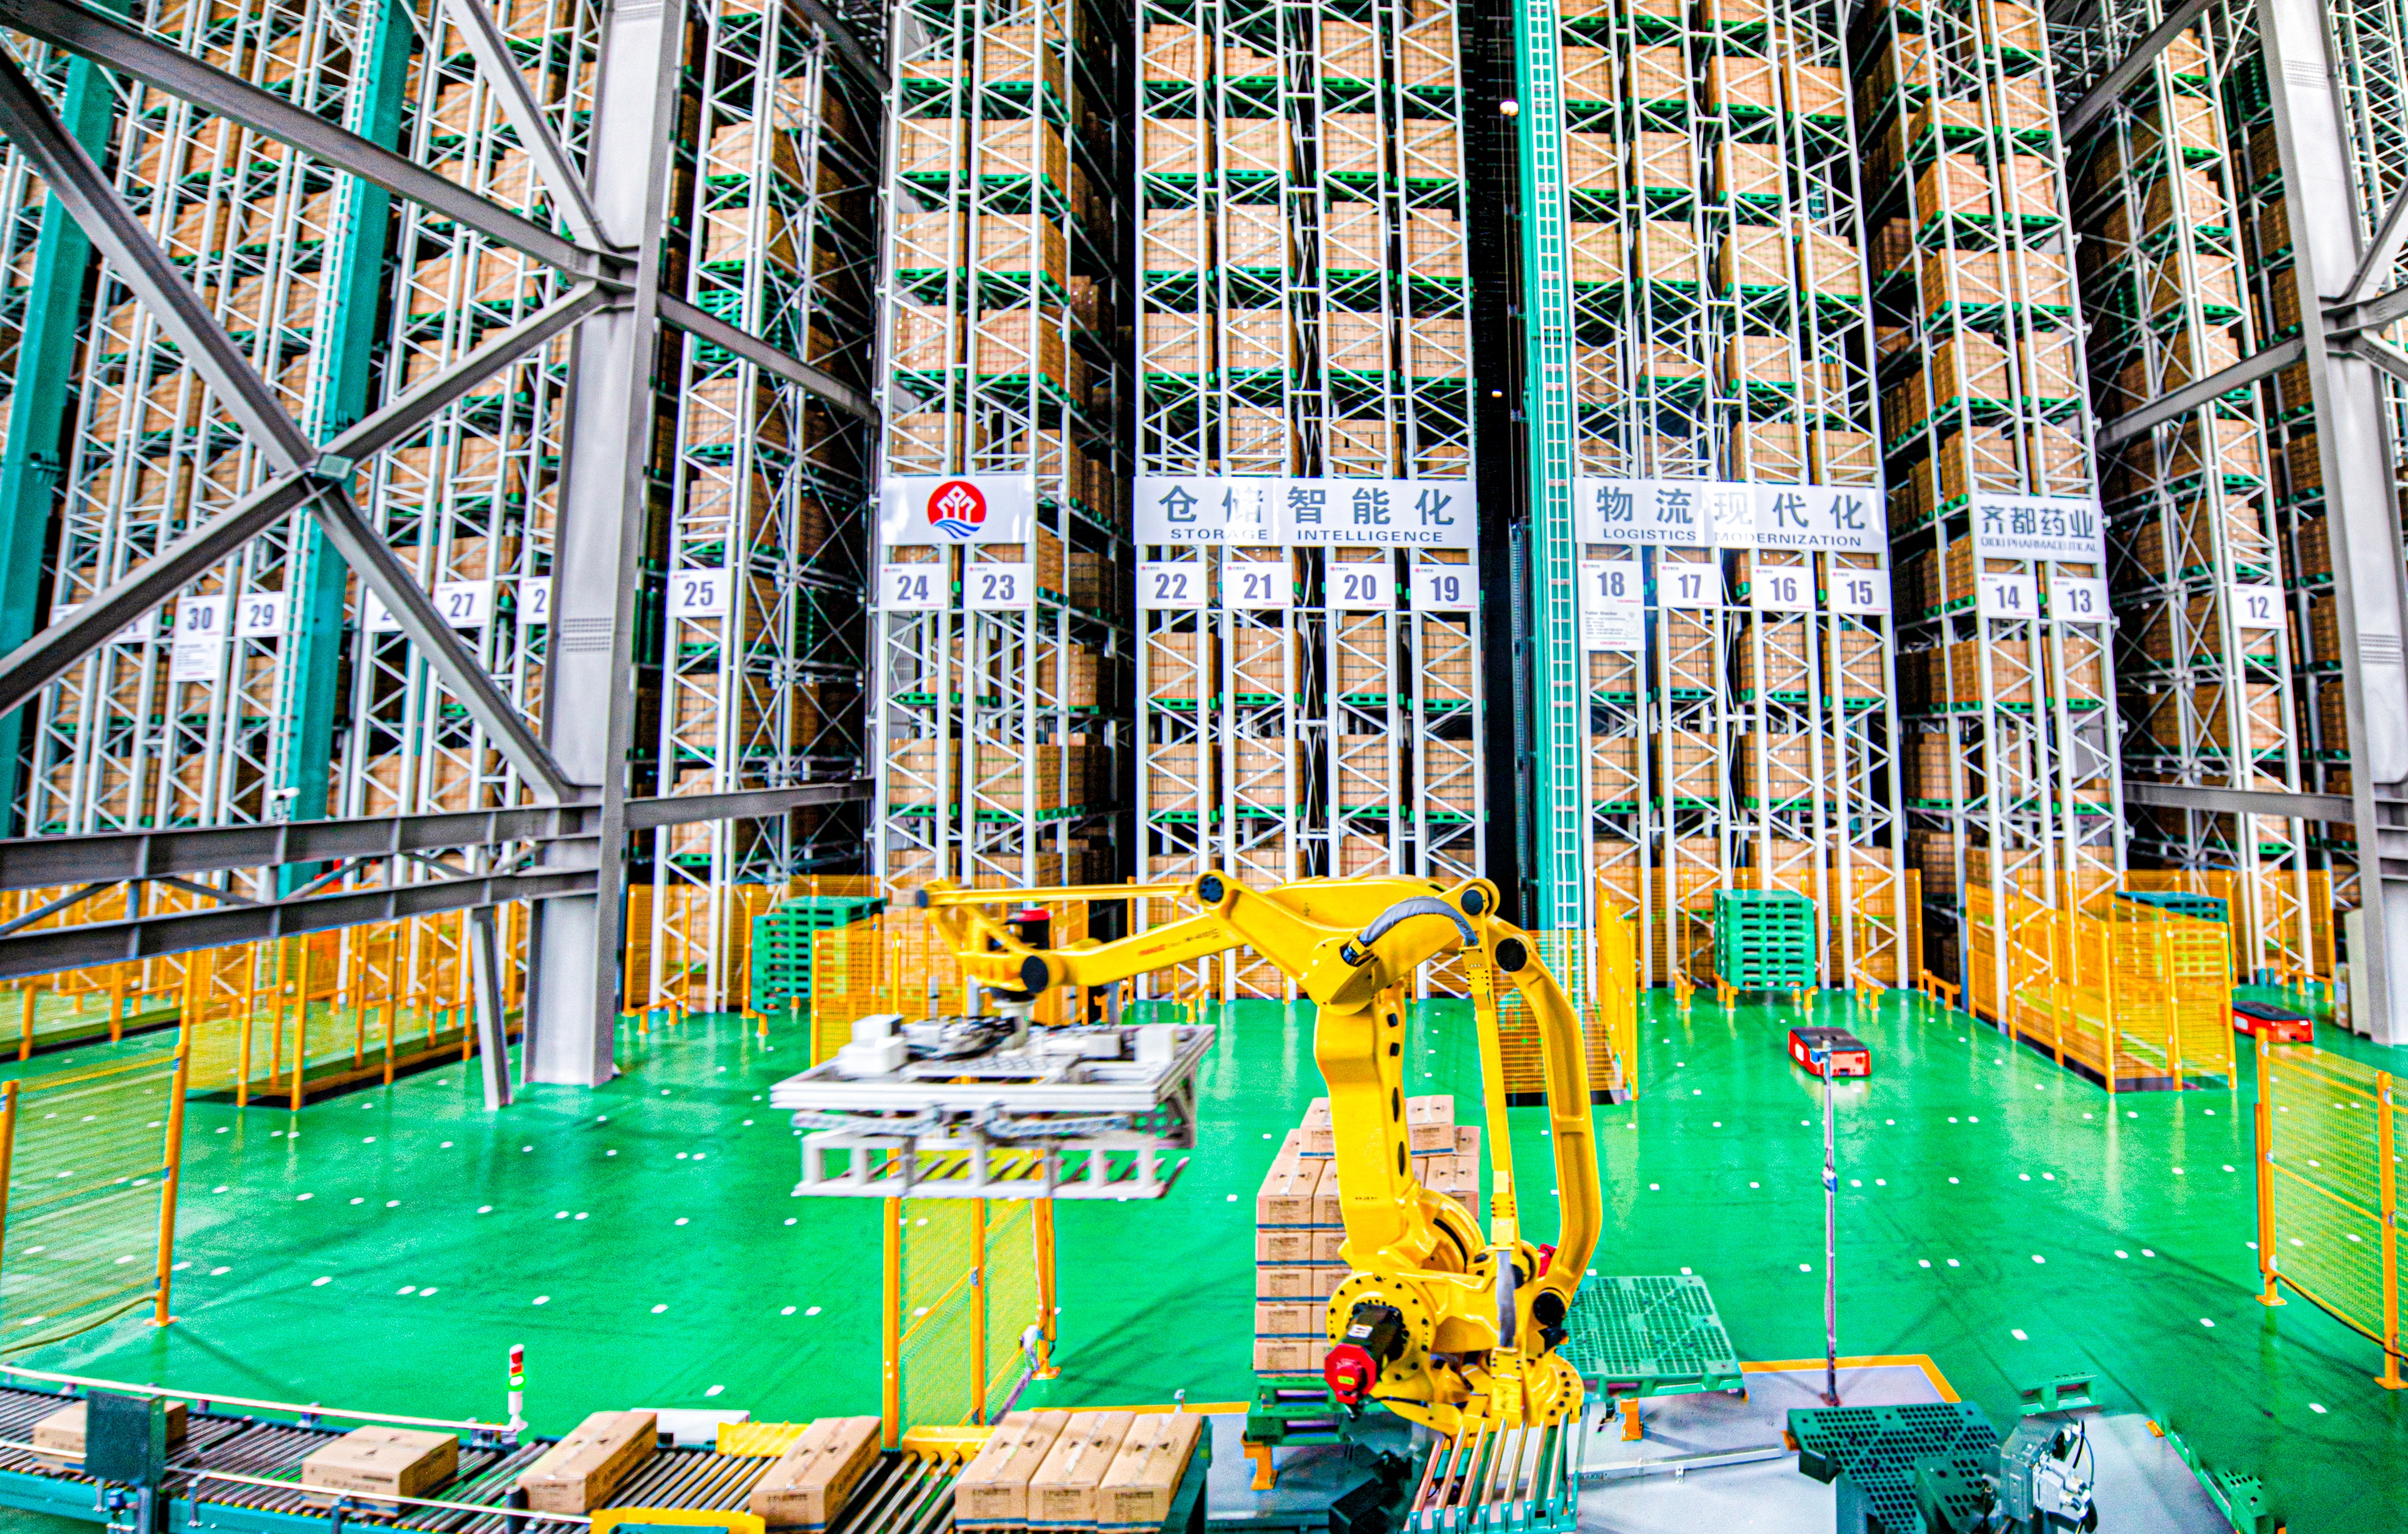 智慧仓储中心
更关键的是,智能链条正在向上下游延伸。
齐都药业董事长、总经理张建勇表示,企业将以建设领航级智能工厂、争创医药行业数智化建设一流水平为目标,继续加快建设特色原料药智能工厂、现代中药智能工厂、生物医药智能工厂等项目,进一步赋能研、产、供、销全价值链的数据科学分析和精准决策,赋能产业链上下游协同发展:
向产业链上游延伸,齐都药业特色原料药智慧工厂项目“复制”制剂车间的数智化路径,实现全流程工艺监控和自动操作,大幅提高了生产效率、安全性能和产品质量;
向下游延伸,依托行业内率先推行的药品生产电子批记录和智慧仓储物流等数据,可为供销环节提供更精准的决策支撑。这也意味着,未来一袋药品从原料药合成、制剂生产、包材成型到出厂销售,都将被同一条数据链串起来。
而这一路径,也与行业前沿的智能演进方向高度吻合。2026年公示的智能工厂项目,多聚焦“全链路”“数智协同”“柔性制造”“黑灯工厂”等特点,呈现出从单点突破转向产业重构的共同特征。
从“自身卓越”到“产业链协同”,意味着智能工厂的边界正在被打破,从制剂车间向原料药、中药、生物医药各板块延伸,从一家企业智能生产制造网络,逐步链接起整个行业的智能产业链。
“齐都药业将进一步推动医药产业智能化应用向更大范围拓展、更深程度渗透、更高层次演进。”张建勇说。
(大众新闻·鲁中晨报记者 宋明君)
责任编辑:孙双